
 中文简体
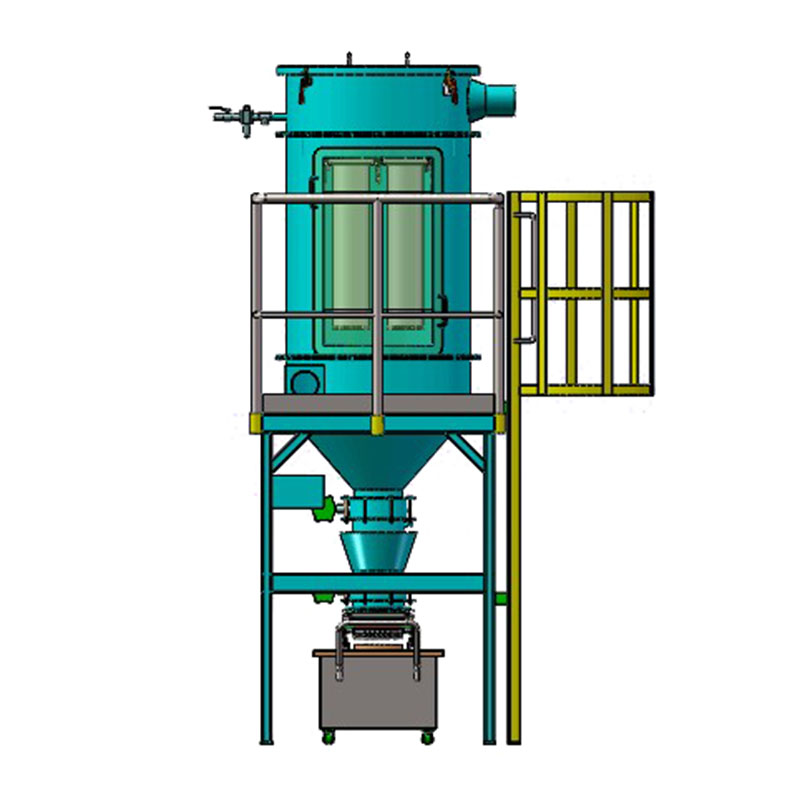

La plupart des flux d’échappement industriels nécessitant un traitement des fumées contiennent plus d’un polluant. Une ligne de fusion de métaux non ferreux peut émettre des fumées métalliques, des gaz acides et des étincelles incandescentes dans la même minute. Une imprimerie d’emballages peut générer presque pas de poussière mais des charges élevées de solvants. Une usine chimique peut basculer entre les deux extrêmes en une seule équipe. Un système de traitement des fumées n’est donc pas un simple filtre ; il s'agit d'une séquence technique d'équipement, et l'étape la plus faible détermine les performances globales .
La conclusion pratique est de définir le profil complet des polluants avant de comparer les prix des équipements, puis de concevoir la chaîne dans son ensemble. Dans cette chaîne, quatre décisions comportent la plupart des risques : la capture, le prétraitement, le dispositif de séparation du cœur et le polissage final en phase gazeuse. Cet article explique chaque décision et montre comment sélectionner un système qui reste conforme pendant des années, pas seulement lors de la mise en service.
Qu'est-ce qu'un système de traitement des fumées
Un système de traitement des fumées capte les gaz d'échappement contaminés à leur source, conditionne le gaz, sépare les polluants cibles et renvoie de l'air purifié dans l'environnement. Il est utilisé partout où les processus industriels génèrent de la fumée à haute température, des fumées métalliques, des gaz corrosifs ou des vapeurs de solvants. Ses fonctions se répartissent en trois catégories :
- Élimination des particules : grosses poussières, fumées d'oxydes métalliques, fumées de soudage et aérosols condensés.
- Épuration des gaz : gaz acides tels que HCl, SO2 et HF qui nécessitent une neutralisation plutôt qu'une simple filtration.
- Contrôle des COV et des odeurs : vapeurs de solvants, émissions de séchage et odeurs chimiques traitées par adsorption ou oxydation catalytique.
Bien que les limites d’émission et les normes d’exposition sur le lieu de travail diffèrent selon les pays et selon les polluants, la logique technique est la même. Si l’étape de capture ne parvient pas à aspirer les fumées dans le conduit, aucun équipement en aval ne peut compenser. Si l'étape de prétraitement laisse des étincelles atteindre le support en tissu, le filtre peut brûler ou vieillir prématurément. Si le collecteur est sous-dimensionné, la chute de pression augmente et les coûts de maintenance s'accélèrent. Chaque étape doit être dimensionnée par rapport au processus réel, et non par rapport à une spécification générique d'une brochure.
Les principales étapes du processus dans un système de traitement des fumées
Étape 1 : Capture et transport
La qualité de la capture est la principale influence sur les performances du système. Une hotte fermée autour d'un four, d'une poche ou d'un répartiteur peut collecter plus de 95 % des fumées émises, tandis qu'une hotte à auvent ouvert ne peut en recueillir que 70 à 80 %. La géométrie de la hotte, la vitesse du conduit et la distance entre la hotte et la source d'émission doivent être calculées ensemble. Les conduits sous-dimensionnés comptent parmi les causes les plus courantes de mauvaises performances des systèmes installés ; une vitesse de transport de 18 à 23 m/s est normalement recommandée pour l'air chargé de poussière, en fonction de la densité des particules.
Étape 2 : Prétraitement pour protéger le collecteur
Les gaz à haute température ou les gaz transportant des particules incandescentes endommageront rapidement les médias filtrants s'ils pénètrent directement dans le collecteur. Les procédés de coulée, de fabrication de l'acier et des métaux non ferreux envoient fréquemment des étincelles vers l'unité de filtration, ces particules doivent donc être éliminées avant la séparation. Un capteur d'étincelles extrait les particules en feu en changeant la direction du flux et en les laissant tomber dans une chambre de collecte. Pour des flux de gaz encore plus chauds, un refroidisseur d'air de la série TU/TS réduit la température à la plage de sécurité des médias filtrants standard, généralement inférieure à 130-150°C pour les sacs en polyester et supérieure à 200°C pour les tissus techniques.
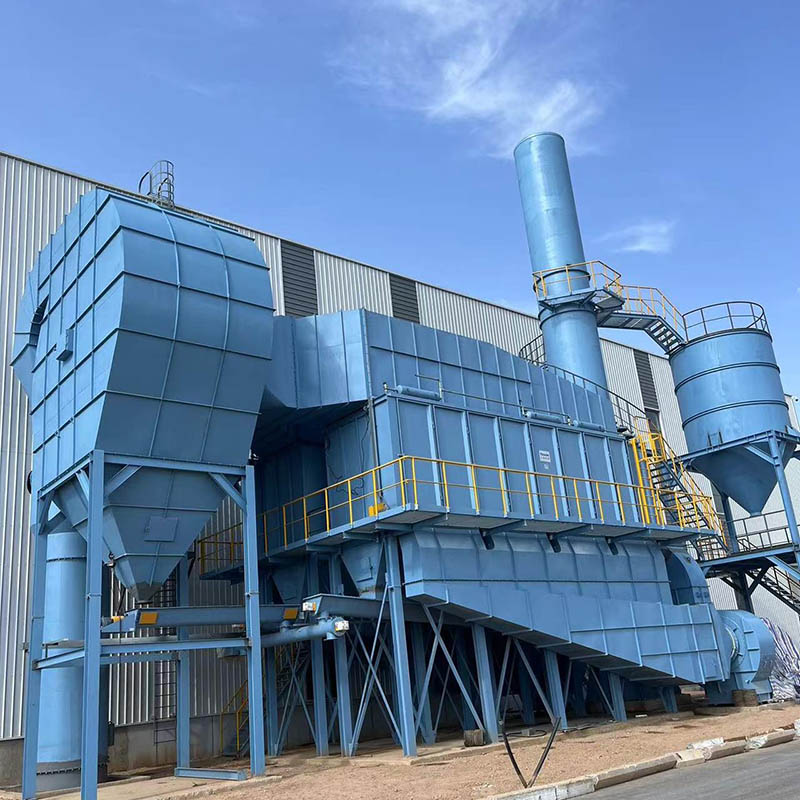 Fabricant de pare-étincelles en gros, usine Changzhou Thinks Environmental Technology Co., Ltd est un fabricant chinois de pare-étincelles en gros et une usine OEM/ODM, le pare-étincelles... Voir le produit →
Étape 3 : Séparation et collecte
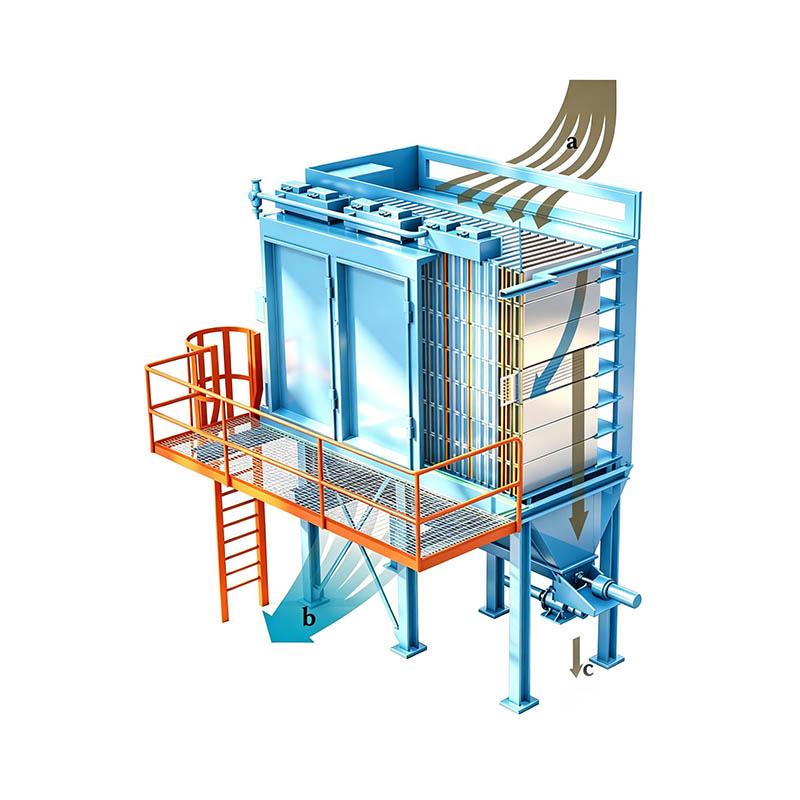
Après prétraitement, le gaz entre dans le dispositif de séparation du cœur. Les filtres en tissu, qu'il s'agisse de modèles de filtres à manches à jet pulsé ou de collecteurs à cartouche plissée, séparent la poussière en piégeant les particules sur le support tandis que des impulsions inverses périodiques d'air comprimé nettoient la surface. Les collecteurs à cartouche conviennent aux poussières fines et aux applications avec un espace au sol limité ; Les conceptions de sacs plats supportent des charges de poussière plus lourdes et un fonctionnement continu dans l'industrie lourde.
Étape 4 : Polissage final en phase gazeuse
La filtration mécanique ne peut pas éliminer les vapeurs ou les odeurs de solvant. Lorsque le processus libère des COV provenant de revêtements, d'encres ou de réactions chimiques, la dernière étape du système utilise normalement l'adsorption sur charbon actif, l'oxydation thermique ou la combustion catalytique. Cette étape protège également les équipements en aval et aide l’usine à respecter les limites locales en matière d’odeurs et de composés organiques volatils.
Faire correspondre le collecteur central au profil du polluant
L’erreur de dimensionnement la plus courante consiste à choisir un collecteur basé uniquement sur le débit d’air. Le débit d'air définit la quantité de gaz qui doit être manipulée, mais pas celle à laquelle le média filtrant doit résister. La logique ci-dessous est typique.
| Profil polluant | Technologie de base recommandée | Raison principale |
|---|---|---|
| Poussière générale sèche avec une faible humidité | Filtre à manches ou collecteur de cartouches à jet pulsé | Faible coût opérationnel avec une efficacité de filtration élevée |
| Fines fumées métalliques et fumées submicroniques | Collecteur à cartouche plissée à média fin | Grande zone de filtration dans un encombrement compact |
| Poussières explosives, comme l'aluminium ou le magnésium | Dépoussiéreur humide antidéflagrant | Supprime l'inflammation et élimine la poussière avec de l'eau |
| Gaz acides ou corrosifs | Lavage humide suivi d'un désembuage | Neutralise le gaz au lieu de filtrer uniquement les particules |
| Vapeur et odeur de solvant | Adsorption sur charbon actif ou combustion catalytique | Traite la fraction gazeuse que les filtres ne peuvent capter |
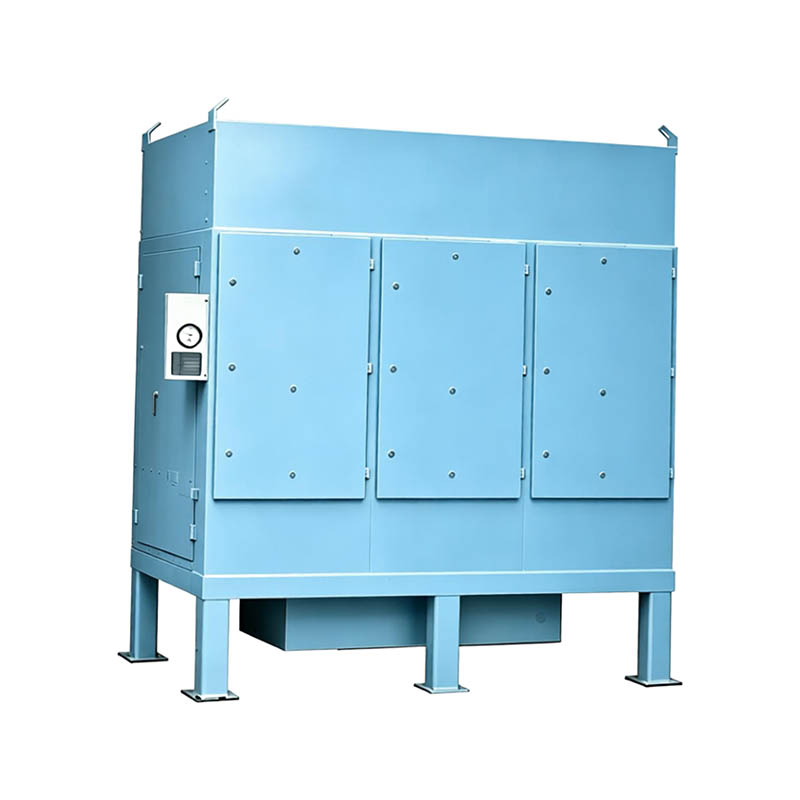
Pour les applications de particules sèches, le Dépoussiéreur à cartouche série TMC est un choix fréquent car ses éléments plissés maximisent la surface de filtration par mètre carré de surface au sol et offrent une efficacité stable sur les poussières fines. Lorsque les charges de poussière sont lourdes et que le processus se déroule en continu, les collecteurs à sacs plats offrent généralement une plus grande surface de filtre et un accès plus simple pour la maintenance.
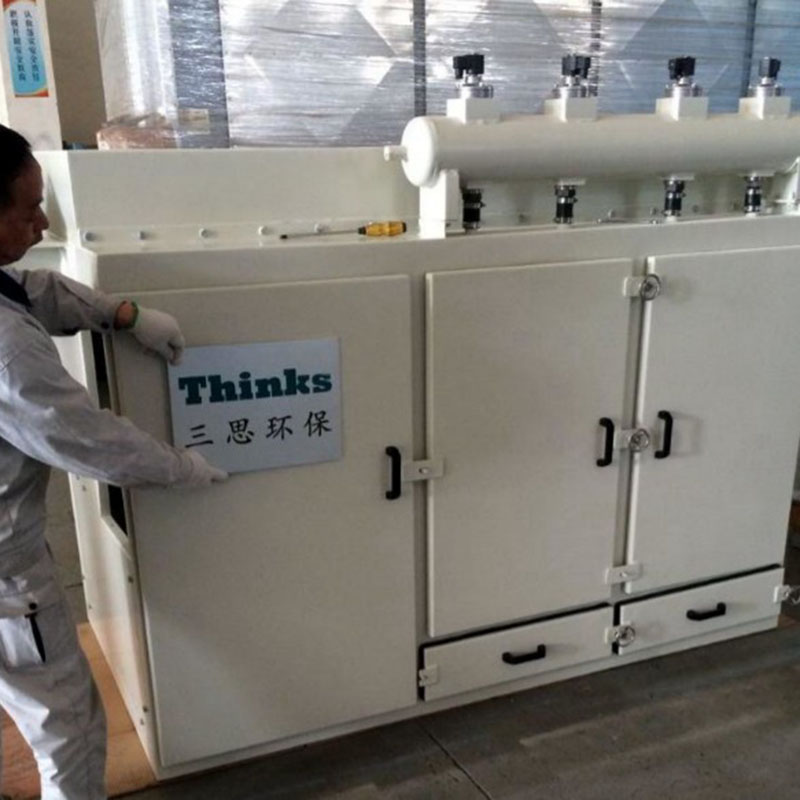 Fabricant de dépoussiéreur à cartouche en gros de la série TMC, usine Changzhou pense que Environmental Technology Co., Ltd est un fabricant chinois de dépoussiéreurs à cartouche de la série TMC et un facteur OEM/ODM... Voir le produit →
Collecte humide des poussières explosives et collantes
Les poussières d'aluminium, de magnésium et de titane sont particulièrement dangereuses car une étincelle à l'intérieur d'un filtre sec peut les enflammer. Un collecteur humide évite ce risque en mélangeant les poussières avec de l'eau avant toute séparation mécanique, et il traite également les poussières collantes ou huileuses qui aveugleraient les supports textiles.
Solutions d'adsorption et catalytiques pour les COV
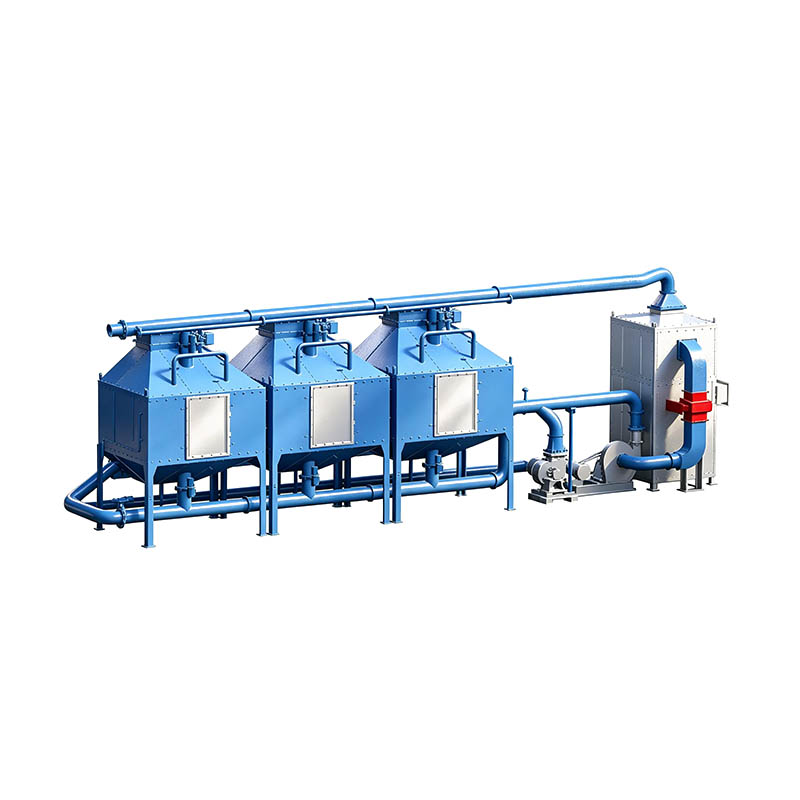
Pour les lignes de revêtement, les processus de laminage et les opérations gourmandes en solvants, un système de désorption par adsorption et de combustion catalytique sur charbon actif concentre un flux de COV à faible concentration, puis détruit le solvant à température modérée. Cette disposition convient aux processus dans lesquels les charges de solvant varient d'heure en heure et où une oxydation thermique continue brûlerait trop de carburant.
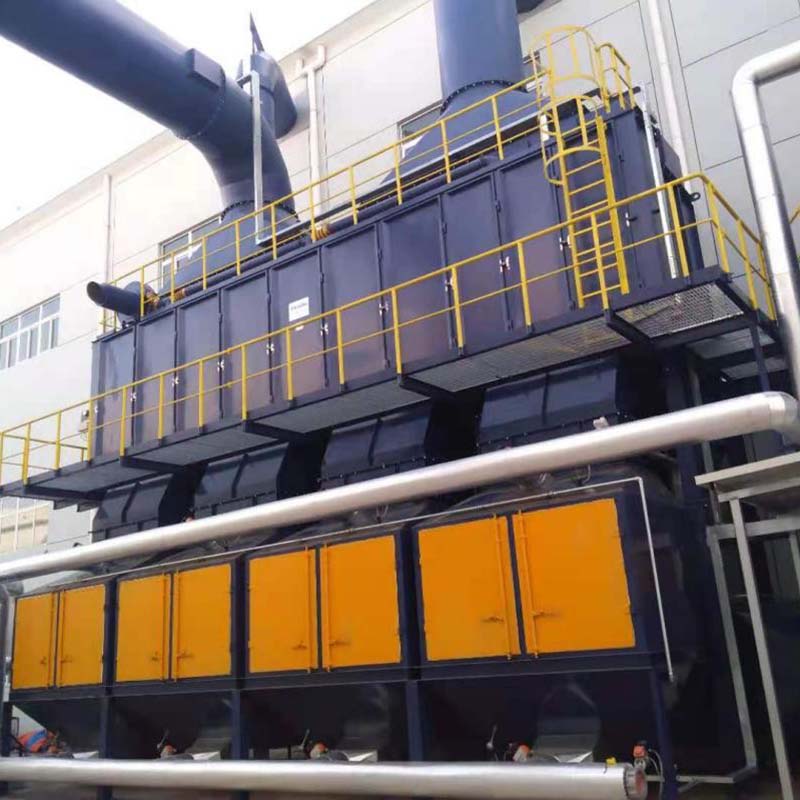 Système d'adsorption, de désorption et de combustion catalytique en gros de charbon actif Changzhou pense que Environmental Technology Co., Ltd est un fournisseur chinois d'adsorption, de désorption et de combustion catalytique de charbon actif en gros en Chine... Voir le produit →
Exigences spécifiques à l'industrie
Chaque industrie a un équilibre différent entre les exigences en matière de poussière, de température, de corrosion et de sécurité, et cet équilibre modifie la configuration optimale.
Fonderie, Sidérurgie et Métallurgie
La coulée produit une combinaison de poussière de sable, de fumées métalliques, de gaz de décomposition du liant et d'étincelles fréquentes à différentes températures. La conception du captage doit gérer une large plage de charges et la protection contre les étincelles doit être considérée comme non négociable. Solutions de dépoussiérage de fonderie construits autour d’étapes de prétraitement et de filtration correspondent à ce profil spécifique.
Traitement des métaux non ferreux
Le recyclage de l'aluminium et la production de cuivre génèrent de fines fumées d'oxyde, des gaz acides et des températures de sortie élevées. Ces usines ont généralement besoin d'un refroidisseur d'air, d'une filtration sur tissu étanche et, lorsque des composés soufrés ou chlorés apparaissent, d'une étape de lavage humide du SO2 ou du HCl.
Usines chimiques et pharmaceutiques
Les procédés chimiques peuvent combiner des poudres fines avec des solvants inflammables dans le même flux d'échappement, de sorte que la filtration des poussières et la réduction des COV appartiennent souvent à une seule et même ligne. La sélection de l'équipement doit respecter la classification d'explosion de la zone et toutes les exigences antidéflagrantes des régulateurs locaux.
Emballage, impression et nouvelles énergies
Les presses d'impression flexo et hélio émettent des vapeurs de solvant avec très peu de poussière, de sorte qu'un système de charbon actif ou un oxydant domine la conception. Dans la fabrication de nouvelles énergies, les étapes de traitement thermique et de revêtement créent la même combinaison de besoins en matière de contrôle des particules et des COV, avec souvent une exigence de disponibilité élevée des équipements.
Critères de sélection qui déterminent les coûts à long terme
Température et risque thermique
Les sacs en polyester sont économiques mais échouent au-dessus d'environ 130°C en service continu. Si la température du gaz peut dépasser cette plage, installez un refroidisseur d'air ou passez à un support résistant à la chaleur. La qualité du système de nettoyage à jet pulsé et l'accès pour le changement des sacs affectent davantage le coût du cycle de vie que le prix d'achat initial des sacs.
Humidité et condensation
Lorsque les gaz de combustion refroidissent en dessous de leur point de rosée, la condensation mouille le média filtrant et entraîne une agglomération de boue ou une corrosion. Des conduits isolés, une température de gaz contrôlée et des évacuations de condensats évitent ce mode de défaillance. Ignorer l’humidité est l’une des causes les plus fréquentes d’endommagement prématuré des sacs.
Sécurité contre les explosions et les incendies
Si la poussière est combustible, le concepteur doit identifier sa classe d'explosion, dimensionner les dispositifs de protection tels que les pare-étincelles et envisager une collecte humide pour les métaux les plus réactifs. Le système de secours ou de suppression nécessite les mêmes données de processus que le collecteur lui-même, les deux doivent donc être conçus ensemble.
Énergie et Entretien
L'air comprimé pour le nettoyage par jet pulsé, la puissance du ventilateur et le remplacement des filtres dominent le budget de fonctionnement. Un système maintenu à une pression différentielle modérée, généralement inférieure à 1 500 Pa pour les collecteurs à cartouche, consomme moins d'énergie et prolonge la durée de vie du support bien au-delà de cinq ans dans des processus stables.
Pourquoi un fournisseur de systèmes surpasse les composants empilables
La qualité d’un système de traitement des fumées dépend de son interface la plus faible. La transition de la hotte au conduit, la distribution du gaz à l'intérieur du boîtier du collecteur et la coordination entre le prétraitement et la séparation sont les domaines où se produisent la plupart des pertes de performances réelles. L'achat de chaque composant séparément fait de ces interfaces le problème du client ; travailler avec un seul fournisseur de systèmes avec ingénierie interne les maintient sous une seule responsabilité.
En pratique, ce fournisseur calcule les vitesses des conduits, sélectionne les médias filtrants en fonction de la chimie réelle du gaz, spécifie les dispositifs de sécurité et fournit mise en service, pièces de rechange et maintenance programmée . L'expérience en matière d'application dans les fonderies, les usines de métaux non ferreux et les installations chimiques réduit le risque de reprises coûteuses après l'installation.
Commencez par votre profil de polluant réel, la plage de température et les contraintes de sécurité du procédé, et concevez le système de traitement des fumées comme une chaîne intégrée. Choisissez ensuite un fournisseur capable de démontrer une expérience en matière d'application plutôt que de se limiter aux données du catalogue. Cette commande constitue la voie la plus fiable vers une conformité stable, des coûts d’exploitation prévisibles et un atelier où les opérateurs peuvent travailler en toute sécurité. Le système qui fonctionne le mieux après cinq ans est celui conçu autour du processus, et non celui assemblé à partir de pièces.