
 中文简体
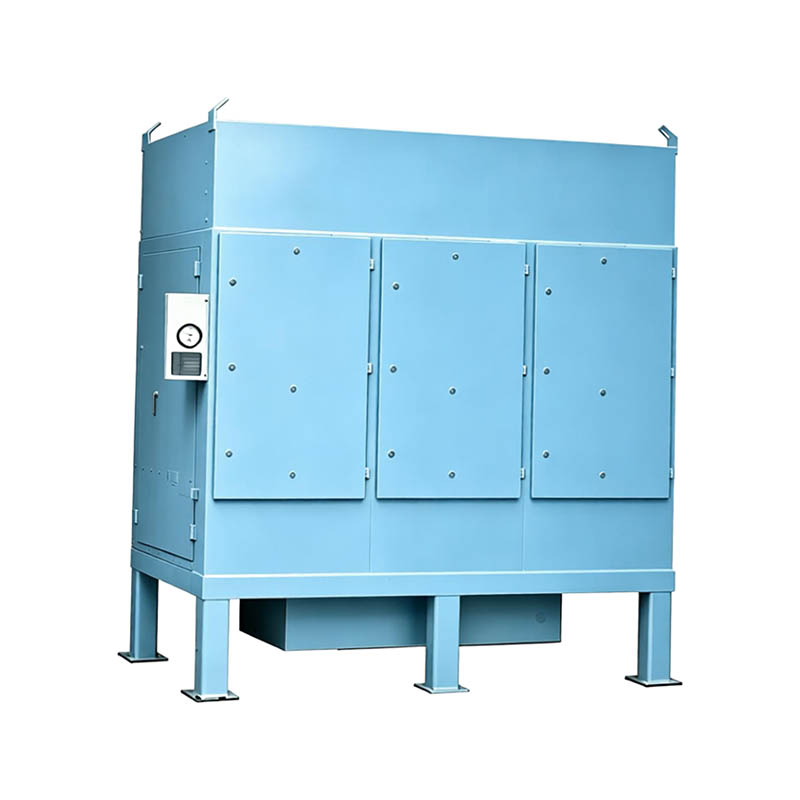

Deux collecteurs à cartouche d'une capacité égale de 20 000 m3/h sont installés côte à côte dans une usine de moulage sous pression. L'une d'elles maintient les émissions des cheminées en dessous de 10 mg/m3 pendant trois ans. L'autre dépasse les 25 mg/m3 en dix-huit mois. Les boîtiers, les courbes de ventilateur et les médias filtrants sont interchangeables, c'est exactement pourquoi équipement de contrôle de la pollution atmosphérique ne peut pas être sélectionné à partir d’une page de catalogue. Ce qui différait était le travail de spécification réalisé avant la commande : le point de capture, le rapport air/média et le comportement de la poussière elle-même.
Ce qui compte comme équipement de contrôle de la pollution atmosphérique
Définition de travail
L'équipement de contrôle de la pollution atmosphérique est une chaîne technique de dispositifs de capture, de transport, de séparation et de post-traitement qui élimine les particules, les brouillards ou les polluants gazeux d'un flux d'air industriel avant qu'il ne quitte la cheminée ou ne retourne dans l'espace de travail.
Les acheteurs fixent généralement le prix une unité à la fois, un dépoussiéreur par-ci, un épurateur par-là, tandis que le résultat de la conformité dépend de l'ensemble de la chaîne. Un filtre évalué à 99,9 pour cent placé derrière une hotte qui capte 60 pour cent des fumées libère quand même 40 pour cent du polluant dans l'atelier, et chaque étape en aval est ensuite dimensionnée en fonction du mauvais point de service.
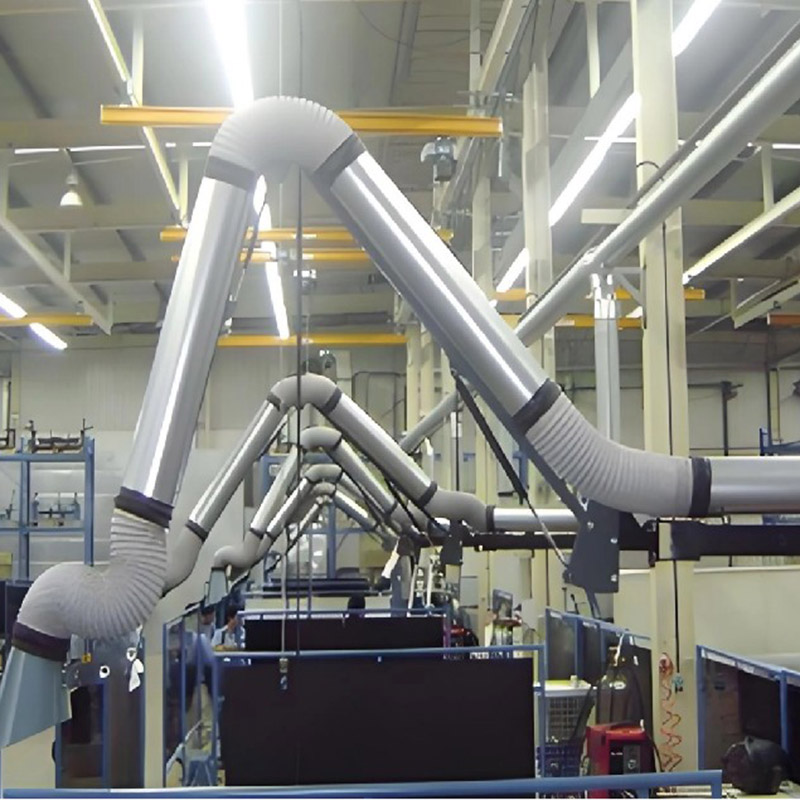
- Capturer. Capots, enceintes et bras d'extraction qui éloignent les contaminants de la zone respiratoire.
- Transport. Conduits, registres et ventilateur qui maintient la poussière capturée en suspension.
- Séparation. Sacs, cartouches, cyclones et épurateurs humides qui éliminent les particules du flux de gaz.
- Post-traitement. Adsorbeurs de carbone, oxydants catalytiques et filtres de polissage pour les gaz que l'étage primaire ne peut pas retenir.
La plupart des projets industriels combinent au moins trois de ces étapes, et les interfaces entre elles sont celles où la conception échoue. Un collecteur correctement dimensionné alimenté par un conduit sous-dimensionné passe simplement en dessous du débit indiqué sur sa plaque signalétique.
Adaptation des équipements de contrôle de la pollution atmosphérique au polluant
La forme physique du polluant détermine la famille d'équipements avant que le budget, l'empreinte écologique ou les préférences du fournisseur n'entrent en ligne de compte. Les poussières sèches s'écoulant librement, les fumées condensables collantes, les aérosols d'huile et les vapeurs de solvants se comportent différemment dans un conduit et échouent différemment à l'intérieur d'un filtre.
| Polluant | Source typique | Équipement assorti | Paramètre décisif |
| Poussière de métal sèche | Meulage, sablage, polissage | Collecteur de cartouches ou de sacs | Rapport air/média, charge de poussière |
| Fumées de procédé chaudes | Fonderie, transformation de l'acier | Collecteur à sacs plats avec pré-refroidissement | Température d'entrée, point de rosée acide |
| Brouillard d'huile et aérosol de liquide de refroidissement | Usinage CNC, formage à froid | Processeur de brouillard d'huile coalescent | Concentration du brouillard, taille des gouttelettes |
| Poussière combustible | Manipulation de l'aluminium, du magnésium et du sucre | Collecteur humide ou ventilé par explosion | Kst, Pmax, énergie d'allumage minimale |
| Vapeur de solvant | Revêtement, impression, pharmaceutique | Adsorption du carbone ou oxydation catalytique | Concentration, marge LIE, mélange de solvants |
| Gaz acide | Décapage, batterie, traitement chimique | Laveur humide | Débit de gaz, choix des réactifs, contrôle du pH |
Les opérations de fusion et de coulée montrent pourquoi c’est important. Les fumées de fonderie quittent un four à induction à une température d'environ 200 à 600 degrés Celsius et transportent de fines particules, souvent hygroscopiques, qui aveuglent le matériau lorsqu'il arrive chaud ou humide. Un collecteur à sac plat alimenté par un étage de pré-refroidissement et un pare-étincelles se comporte très différemment d'une unité à cartouche montée sur la voûte du four.
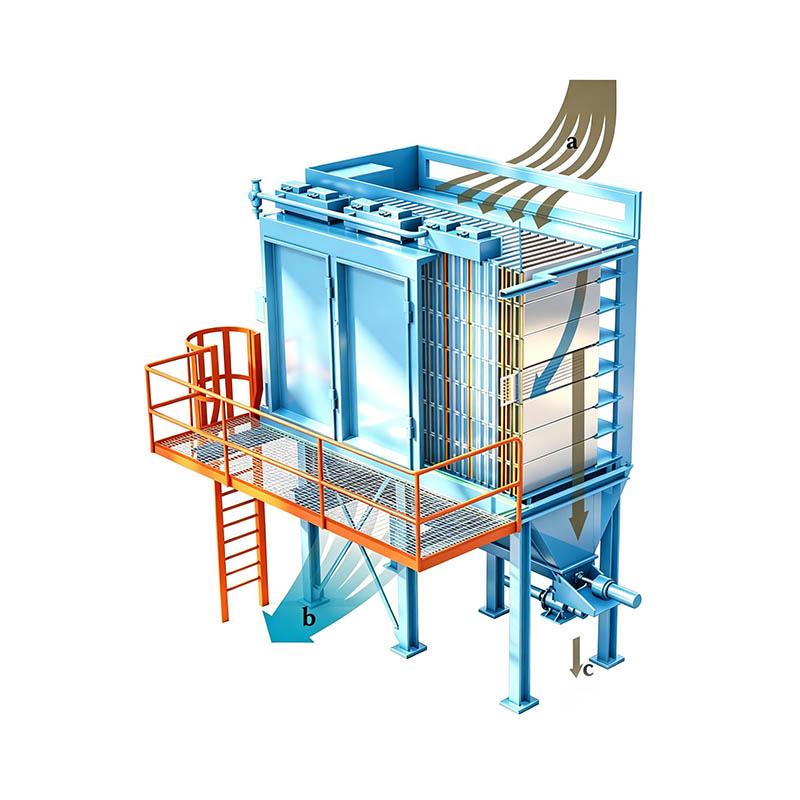
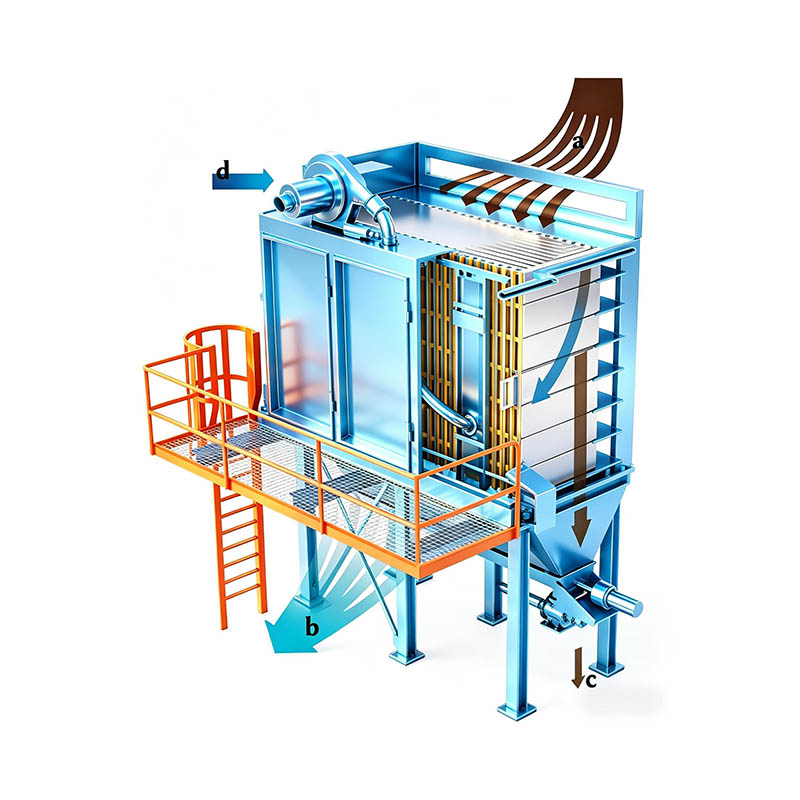
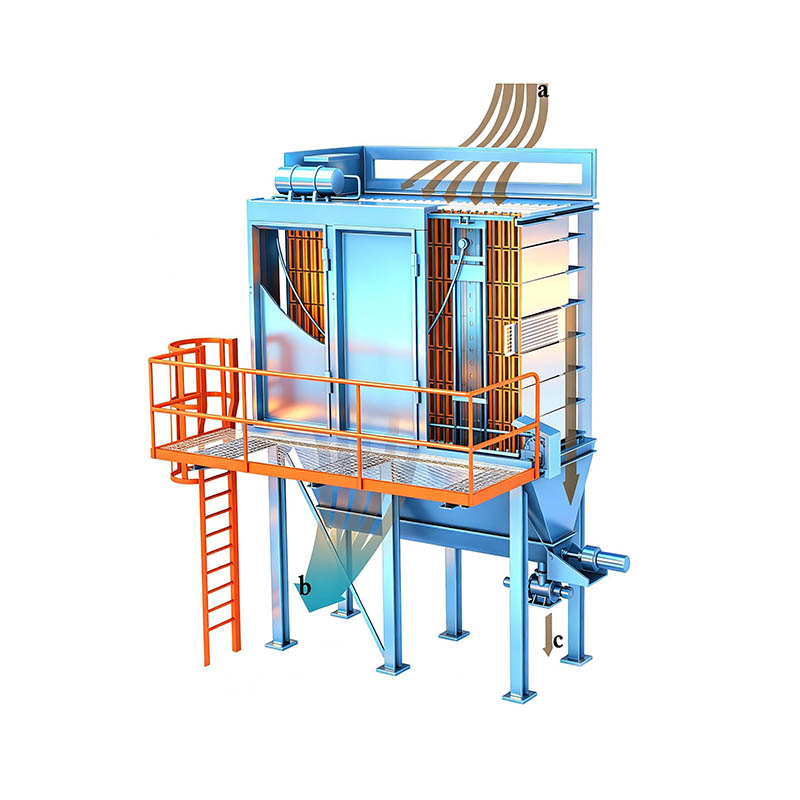
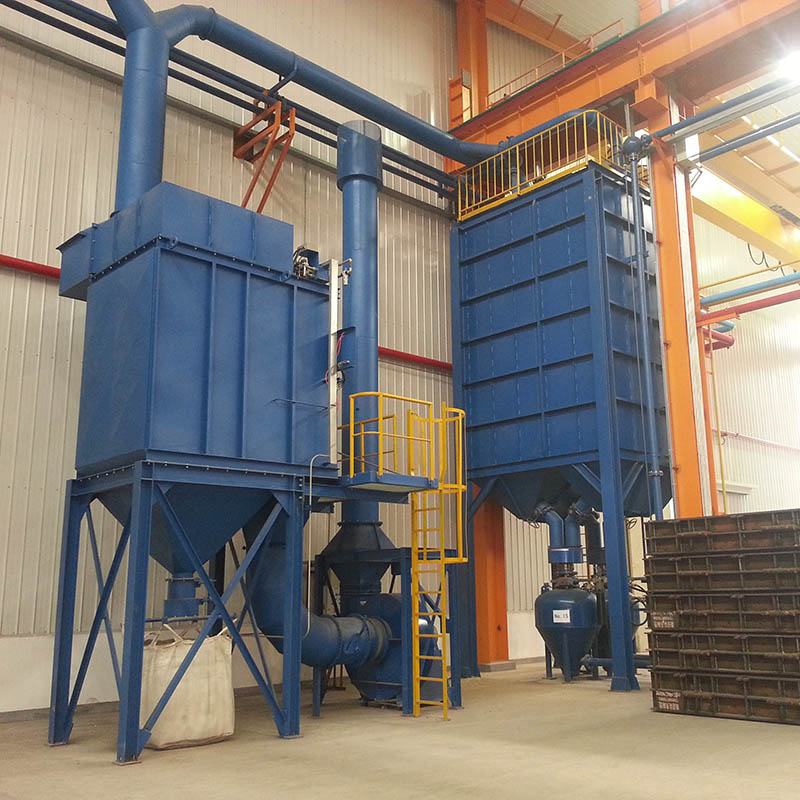 Dépoussiéreur à sac plat TD pour poussières de fonderie et industrielles Collecteur à sacs plats avec distribution à flux descendant, sacs à insertion latérale, nettoyage par impulsion en ligne et capacité modulaire pour le contrôle de la poussière de fusion, de versement et de manipulation du sable de grands volumes. Voir le produit →
Pour les lignes de fusion, de coulée et de manutention de sable à grand volume, un collecteur à sacs plats avec un large espacement des sacs et un nettoyage par jet pulsé reste la configuration la plus performante. L'espacement serré des sacs augmente la vitesse des boîtes et repousse la poussière sur les sacs voisins après chaque impulsion de nettoyage.
Vitesse de capture : le nombre qui décide si le système fonctionne
La vitesse de capture, et non l’efficacité du filtre, est la raison la plus courante pour laquelle un système qui semble conforme sur papier échoue à son premier test de pile. L'air doit se déplacer suffisamment rapidement au point de rejet pour attirer le contaminant dans la hotte avant que les courants d'air transversaux et les mouvements de l'opérateur ne le dispersent dans la pièce.
Vitesses de capture de conception typique par type de hotte
Une fois le contaminant capturé, la vitesse de transport prend le dessus. La poussière métallique a besoin d'environ 18 à 22 m/s dans les conduits horizontaux pour rester en suspension dans l'air, tandis que les fumées de soudage et les poussières légères de plastique peuvent être transportées à une vitesse de 10 à 13 m/s. Le dimensionnement d'un conduit pour les deux fonctions se termine généralement par des matériaux déposés dans une branche et un ventilateur surpuissant dans l'autre.
18-22 m/s
Vitesse de transport des conduits requise pour maintenir la poussière métallique en suspension. Descendez en dessous et le matériau se dépose à l'intérieur des parcours horizontaux, réduisant progressivement le débit jusqu'à ce que la hotte cesse complètement de capter.
Critères de sélection qui déterminent le coût total de possession
Quatre chiffres séparent un système qui coûte plus cher à l'achat d'un autre qui coûte plus cher à exploiter, et ils appartiennent à la même feuille de comparaison avant qu'une offre ne soit classée.
0,6-0,9 Rapport air/média m/min pour les collecteurs à cartouche plissée
800-1200 Pa chute de pression propre dans une unité bien conçue
2-4 années de durée de vie du filtre avec une pré-séparation efficace
18-22 vitesse de transport en m/s pour les poussières métalliques dans les conduits
Le rapport air/média est le premier chiffre à interroger. Un collecteur à cartouche poussé à 1,2 m/min pour rétrécir le boîtier à une vitesse plus élevée, réentraîne la poussière à chaque cycle d'impulsion et raccourcit la durée de vie du support d'une manière qui n'apparaît jamais dans le prix d'achat.
La chute de pression est la deuxième. Chaque 250 Pa de résistance évitable sur un système de 20 000 m3/h consomme environ 2 kW de puissance supplémentaire sur l'arbre du ventilateur, soit environ 17 500 kWh par an en service continu. Sur cinq ans, ce chiffre dépasse souvent l’écart de prix entre deux unités concurrentes.
For dépoussiérage de fonderie , où la charge de poussière et la température varient en même temps, les marges de dimensionnement doivent généralement être plus larges que ne le suggère un tableau de catalogue.
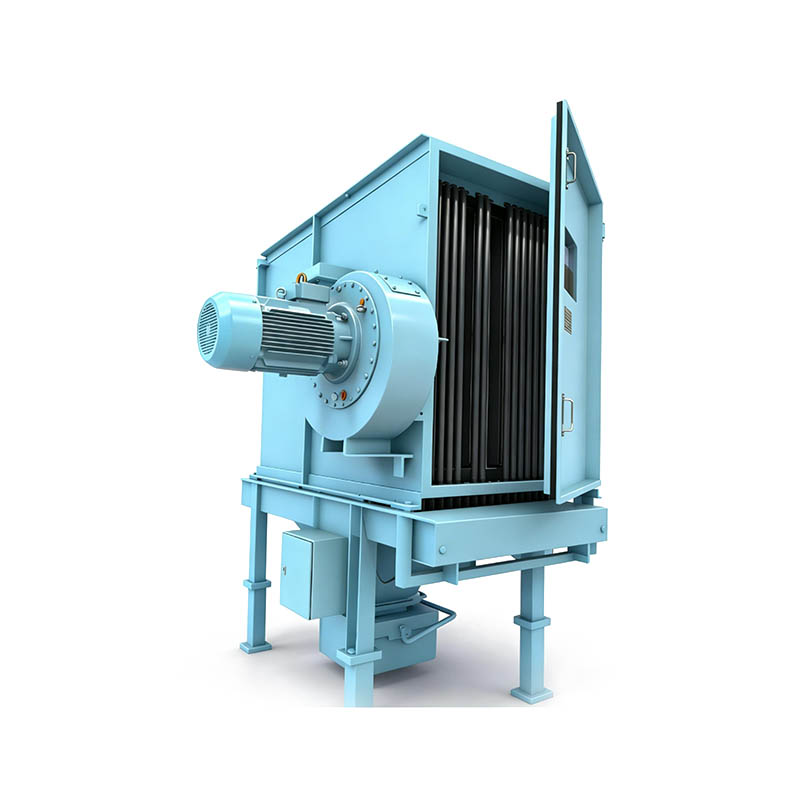
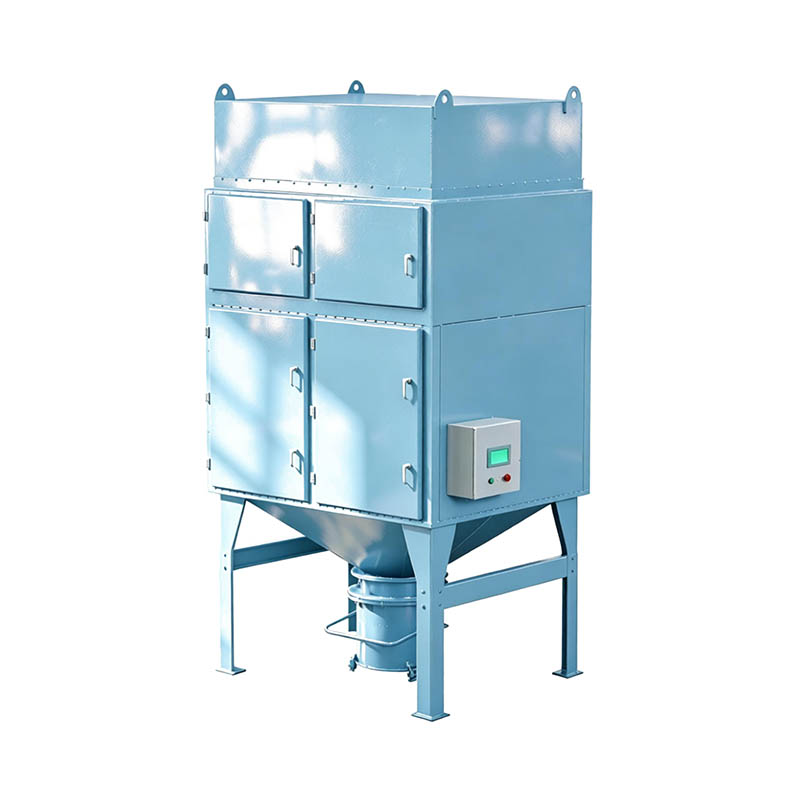
 Collecteur de poussière à cartouche série TMC pour poussières fines et fumées de soudage Collecteur à cartouche à jet pulsé avec boîtier supérieur compact et cartouches spécialisées pour les poussières de soudage, de découpage, de polissage et industrielles légères où les fines particules sèches nécessitent un dimensionnement minutieux. Voir le produit →
Les unités à cartouche conviennent au soudage, au coupage laser et plasma et à l'usinage à sec, où la poussière est fine, sèche et sans huile. L'avantage en termes d'encombrement n'est valable que lorsque le rapport air/média, la pression de nettoyage par impulsion et le déflecteur d'entrée sont dimensionnés pour la charge réelle de poussière.
Les poussières explosives, les brouillards d'huile et les flux de COV suivent des règles différentes
Les poussières combustibles, les brouillards d'huile et les vapeurs de solvants ne peuvent pas être traités par la même famille d'équipements qui gère les poussières métalliques inertes, et les traiter comme si c'était possible est l'erreur la plus coûteuse dans cette catégorie.
Poussière sèche inerte
- Collecteur à cartouche ou à sac standard avec décharge par gravité
- Construction en acier doux, aucune ventilation anti-explosion requise
- Média sélectionné pour sa résistance à l’abrasion et à l’humidité
Poussière combustible
- Tests Kst, Pmax et énergie d'allumage avant sélection
- Ventilation anti-explosion, ventilation sans flamme ou collecteur humide
- Continuité de liaison et de mise à la terre vérifiée à chaque joint
Le brouillard d'huile est un troisième cas. L'aérosol de liquide de refroidissement se comporte comme un liquide et non comme un solide, de sorte qu'un processeur de brouillard d'huile coalescent qui draine le liquide vers la machine surpasse un filtre sec qui aveugle en quelques semaines. La vapeur de solvant nécessite à nouveau une voie différente : adsorption sur charbon actif, ou désorption suivie d'une combustion catalytique lorsque la charge de solvant justifie la récupération de chaleur.
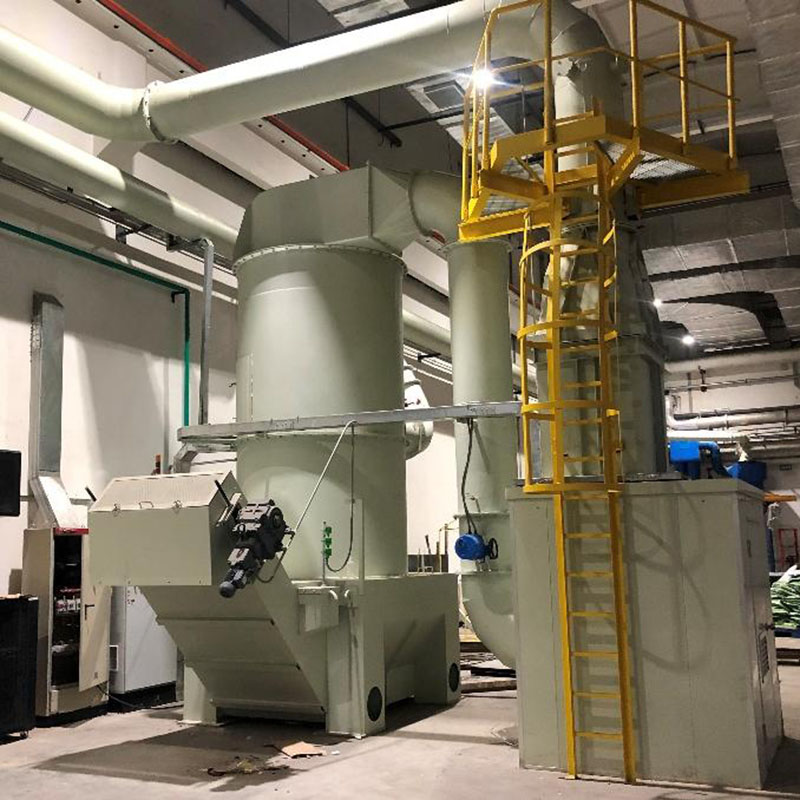 Collecteur de poussière humide antidéflagrant TVC pour poussière métallique réactive Collecteur de lavage humide qui mouille et refroidit les poussières inflammables à haute température sans média filtrant, prenant en charge l'élimination automatique des boues pour les applications de métaux réactifs et de fonderie. Voir le produit →
Lorsque la poussière est réactive, hygroscopique ou sujette à l'auto-inflammation, un collecteur humide élimine le carburant de l'équation en capturant les particules dans un film d'eau. Ce choix implique la gestion des boues et le contrôle de la corrosion, de sorte que la décision relève d'une évaluation des risques plutôt que d'une liste de prix.
Comment vérifier les performances des équipements de contrôle de la pollution atmosphérique
Les performances doivent être prouvées par rapport à un protocole de test écrit, et non par rapport à un chiffre d'efficacité imprimé sur une fiche technique. La vérification commence avant le chargement du premier filtre et se poursuit tout au long de la première année de fonctionnement.
- Vérification de la capture de base. Vitesse de déplacement frontale à chaque hotte avant la mise en service, enregistrée par rapport au dessin de conception.
- Vérification des transports. Traversée de Pitot sur les passages principaux pour confirmer que la vitesse de conception est réellement atteinte.
- Intégrité du filtre. Détection des fuites et enregistrement continu de la pression différentielle sur chaque compartiment.
- Test de pile. Échantillonnage isocinétique selon EN 13284-1 ou méthode EPA 5, avec paramètres de fonctionnement enregistrés en même temps.
- Remise des documents. Courbe du ventilateur, courant moteur, liste des pièces de rechange et certificat support déposés avec le carnet d'exploitation.
Changzhou Thinks Environmental Technology Co., Ltd., un fournisseur de systèmes basé à Changzhou, en Chine, construit son modèle de livraison autour de cette séquence : une usine de 22 000 mètres carrés avec assemblage et test en interne, ainsi que des bureaux de service au Mexique et en Russie prenant en charge les marchés d'exportation qui ont dépassé 15 % des ventes en 2022. Cette structure est importante lors de la mise en service, lorsque l'équilibre de la hotte, la courbe du ventilateur et la logique de contrôle doivent être ajustés ensemble.
Foire aux questions
Comment choisir entre un filtre à manches et un collecteur à cartouche ?
Commencez par la poussière, pas par le prix. La poussière sèche s'écoulant librement avec une charge modérée convient à un collecteur à cartouche, qui occupe environ la moitié de la surface au sol d'un dépoussiéreur à manches au même débit. Les poussières collantes, hygroscopiques, à haute température ou abrasives indiquent un filtre à manches avec un espacement des sacs plus large et une étape de pré-refroidissement ou de pré-séparation.
Quelle est la différence entre la vitesse de capture et la vitesse de transport ?
La vitesse de capture est mesurée au niveau de la face de la hotte et décrit la vitesse à laquelle l'air doit se déplacer pour éloigner le contaminant de la source. La vitesse de transport est mesurée à l'intérieur du conduit et décrit la vitesse à laquelle l'air doit se déplacer pour maintenir les matières capturées en suspension. Un système peut rencontrer l’un et échouer l’autre, les deux appartiennent donc au dessin de conception.
À quelle fréquence les filtres des dépoussiéreurs doivent-ils être remplacés ?
La durée de vie du support dépend de la charge, de l'abrasion et de l'intensité du nettoyage, mais deux à quatre ans sont réalistes pour une unité correctement dimensionnée avec une pré-séparation efficace. Remplacez sur tendance de pression différentielle et émission visible plutôt que sur un calendrier fixe. Un filtre qui tombe en panne au bout de dix-huit mois signale presque toujours un problème de rapport air/média en amont.
Un système peut-il gérer à la fois la poussière et les vapeurs de solvants ?
C’est possible, mais les étapes doivent être correctement séquencées. Les particules doivent sortir en premier, car les lits de carbone et les catalyseurs d'oxydation sont tous deux empoisonnés par la poussière. La disposition habituelle est un collecteur à cartouche ou à sac suivi d'une adsorption sur charbon actif, avec désorption et combustion catalytique ajoutées lorsque les concentrations de solvant justifient la récupération de chaleur.